Malay
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analisis Teknologi Pengeluaran Struktur Keluli
Ⅰ. Gambaran keseluruhan
Fabrikasi struktur keluliialah proses menukar lukisan reka bentuk kepada komponen struktur fizikal. Terasnya adalah untuk memproses bahan keluli menjadi ahli struktur keluli yang berkelayakan dengan mematuhi keperluan reka bentuk melalui prosedur pengeluaran kilang, sambil mengekalkan sifat keratan keluli pada dasarnya tidak berubah.
Teknologi pengeluaran struktur keluli secara amnya serupa dengan pembuatan mekanikal. Walau bagaimanapun, memandangkan produk struktur keluli akhirnya dipasang di tapak pembinaan, prosesnya memberi penekanan yang lebih kepada kawalan ketepatan dan pencegahan ubah bentuk.
Ⅱ. Carta Aliran Proses Pengeluaran Struktur Keluli
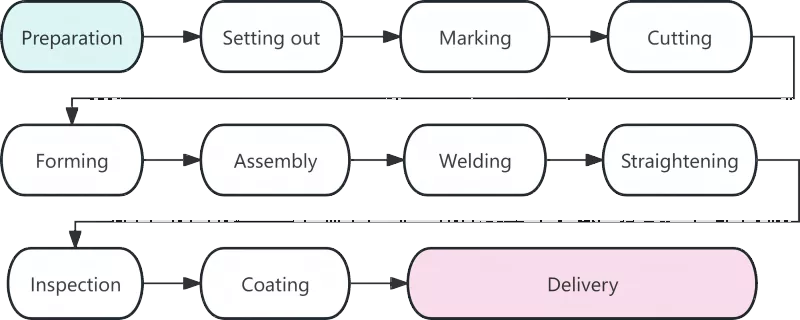
Ⅲ. Analisis Terperinci Setiap Prosedur Kerja
|
Proses |
Penerangan |
|
Penyediaan Bahan |
Penyediaan bahan menandakan permulaan fabrikasi struktur keluli, dan kualitinya secara langsung mempengaruhi semua prosedur kerja berikutnya. Tugas teras pada peringkat ini termasuk penerimaan bahan, meluruskan dan pembersihan permukaan. Selepas bahan keluli tiba di kilang, sijil bahan mereka hendaklah diperiksa terhadap produk sebenar. Pemeriksaan semula pada komposisi kimia dan sifat mekanikal hendaklah dijalankan untuk keluli yang digunakan dalam komponen struktur utama. Keluli cacat yang disebabkan semasa pengangkutan hendaklah diluruskan menggunakan pelurus penggelek atau mesin bicu hidraulik. Pengalaman menunjukkan bahawa kira-kira 80% ralat dimensi dalam mengosongkan hasil daripada bahan mentah yang tidak diluruskan. |
|
Lofting |
Lofting adalah langkah kritikal pertama untuk kawalan ketepatan dalam pembuatan struktur keluli. Pada platform khusus atau jadual susun atur, juruteknik melukis penyambung dan garis besar komponen berskala penuh pada nisbah 1:1 mengikut lukisan reka bentuk untuk menentukan bentuk bahagian. Selain mengesahkan dimensi lukisan, elaun pengecutan kimpalan hendaklah dikhaskan seperti yang diperlukan oleh proses yang berkaitan. Secara amnya, elaun 1 hingga 1.5 milimeter hendaklah diketepikan untuk setiap kimpalan punggung. |
|
Menanda |
Juga dikenali sebagai scribing, penandaan merujuk kepada prosedur menggunakan templat untuk menandakan kedudukan lubang dan garis pemesinan untuk garis besar komponen pada plat keluli dan bahagian. Prinsip "bahagian besar dahulu, bahagian kecil kemudian" diikuti untuk memaksimumkan kadar penggunaan bahan. Melalui reka letak yang dioptimumkan, kadar penggunaan bahan keseluruhan boleh mencapai lebih 85%, malah boleh melebihi 92% selepas pengoptimuman bersarang. |
|
Memotong |
Pemotongan ialah proses mengasingkan bahan mentah kepada bahagian individu di sepanjang garisan bertanda. Kaedah pemotongan arus perdana termasuk pemotongan gas, pemotongan plasma dan pemotongan laser. Aplikasi meluas teknologi pemotongan kawalan berangka telah meningkatkan ketepatan dan kecekapan fabrikasi struktur keluli. Sesetengah permukaan potong layak untuk kimpalan terus tanpa pemprosesan tepi sekunder. |
|
Membentuk |
Komponen bukan linear seperti rasuk melengkung dan paip bengkok hendaklah dibentuk melalui lenturan sejuk atau lenturan panas. Lenturan sejuk dilakukan pada suhu bilik dan boleh digunakan untuk komponen melengkung biasa. Untuk lenturan panas, keluli dipanaskan hingga 900-1100°C sebelum lentur, yang digunakan untuk plat tebal atau komponen dengan jejari lentur yang kecil. |
|
Perhimpunan |
Pemasangan bermaksud menggabungkan bahagian yang diproses seperti yang dikehendaki oleh lukisan dan membetulkannya buat sementara waktu dengan kimpalan jelujur. Prosedur pemasangan standard adalah seperti berikut: Kisar jahitan sambatan plat bebibir → Keluarkan burr pada plat web → Capai kedudukan tepat dengan mesin pemasangan → Pemasangan lengkap keluli keratan T satu sisi → Balikkan pemasangan dan selesaikan pembentukan keseluruhan. |
|
Kimpalan |
Kimpalan adalah prosedur teras dalam pembuatan struktur keluli dengan keperluan teknikal yang tinggi dan kawalan kualiti yang ketat. Kaedah kimpalan yang biasa digunakan termasuk kimpalan arka tenggelam automatik, kimpalan terlindung gas CO₂ dan kimpalan arka logam terlindung. |
|
Meluruskan |
Tegasan terma yang dijana semasa mengimpal akan menyebabkan ubah bentuk komponen, yang hendaklah dihapuskan dengan meluruskan untuk memulihkan bentuk geometri asal. Kaedah meluruskan biasa termasuk meluruskan mekanikal, meluruskan api dan meluruskan gabungan. Pemanasan pada kedudukan yang sama tidak boleh dijalankan lebih daripada tiga kali, dan terlalu panas adalah dilarang sama sekali. |
|
Pemeriksaan |
Menjalankan keseluruhan proses pembuatan, pemeriksaan berfungsi sebagai jaminan utama untuk kualiti produk. Pemeriksaan berperingkat terutamanya meliputi pemeriksaan bahan mentah, pemeriksaan dalam proses dan pemeriksaan selepas kimpalan. Kecacatan maut seperti keretakan dan gabungan yang tidak lengkap tidak dibenarkan di dalam kimpalan. |
|
Salutan |
Salutan memberikan perlindungan anti-karat dan kebakaran untuk struktur keluli. Sistem salutan standard terdiri daripada tiga lapisan: primer epoksi yang kaya dengan zink, lapisan perantaraan besi mika epoksi, dan lapisan atas poliuretana atau fluorokarbon. Salutan tahan api hendaklah digunakan dalam pelbagai lapisan nipis. Suhu ambien untuk operasi salutan hendaklah tidak lebih rendah daripada 5°C, kelembapan relatif tidak melebihi 85%, dan suhu permukaan keluli hendaklah sekurang-kurangnya 3°C lebih tinggi daripada takat embun. |
|
Penghantaran dari Kilang |
Penghantaran adalah langkah terakhir pembuatan struktur keluli. Komponen yang lulus pemeriksaan akhir akan diberikan nombor siri dan tanda yang unik. Komponen hendaklah digabungkan dalam kumpulan mengikut urutan pemasangan. Blok kayu atau gasket getah hendaklah diletakkan di antara komponen untuk mengelakkan calar salutan. |
IV. Trend Perkembangan Teknologi Pembuatan Struktur Keluli Moden
Struktur keluli modenpembuatan semakin pintar dan berjentera untuk meningkatkan ketepatan dan kecekapan pengeluaran. Teknologi kawalan berangka, kimpalan automatik, aplikasi BIM dan simulasi maya untuk prapemasangan mewakili trend pembangunan masa depan industri.
Pengeluaran struktur keluli adalah sistem lengkap yang menampilkan proses yang berkait rapat, keperluan ketepatan tinggi dan kawalan kualiti yang ketat. Setiap prosedur dari susun atur hingga salutan secara langsung mempengaruhi kualiti produk siap. Dengan penggunaan teknologi pintar yang meluas, piawaian yang lebih ketat akan diterima pakai untuk struktur keluli, yang membawa kepada peningkatan lagi dalam kualiti produk.
Berita Berkaitan
- Bagaimana Memilih Saiz yang Sesuai untuk Pembinaan Stabil Kuda Rangka Keluli?
- Pemasangan Struktur Keluli Di Tapak + Aliran Kerja Pembinaan Pengangkat Bersepadu + Pertimbangan Utama
- Mengapa Memilih Binaan Rumah Rangka Keluli Prefab Dua Lapisan untuk Kehidupan Moden?
- Sembilan Perkara Utama untuk Reka Bentuk dan Pembinaan Bangunan Kilang Struktur Keluli
- Bagaimanakah Pembinaan Kandang Ayam Struktur Keluli Dapat Meningkatkan Pengurusan Ladang Ayam?
- Bangunan Perindustrian "Gaya Lokomotif": Sekiranya Pejabat 3 Tingkat Besi atau Konkrit?
Tinggalkan saya mesej