Malay
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Sembilan Perkara Utama untuk Reka Bentuk dan Pembinaan Bangunan Kilang Struktur Keluli
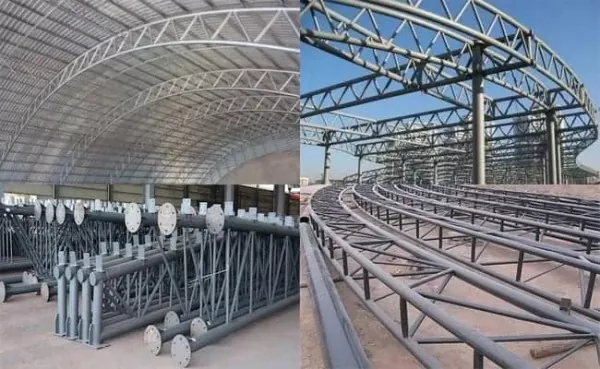
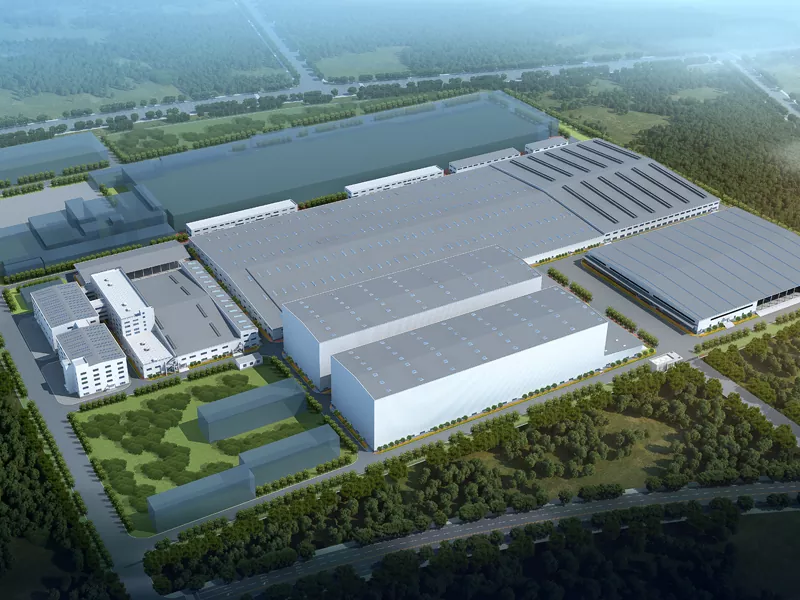
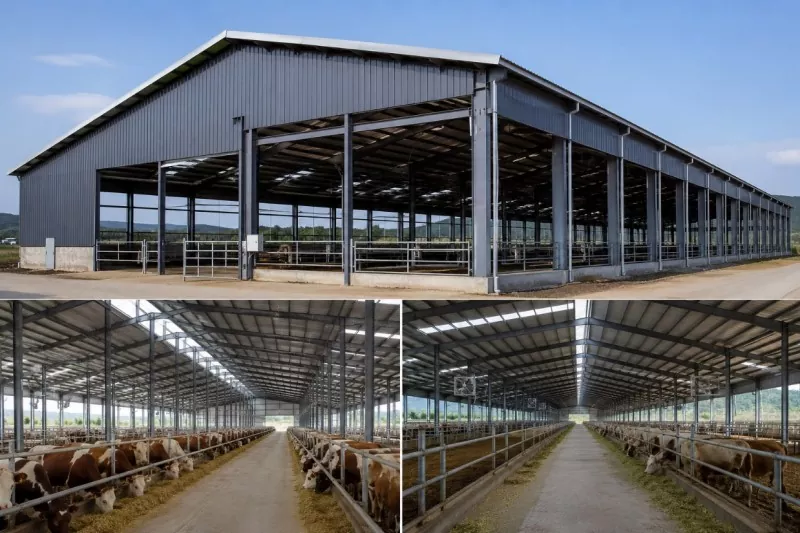
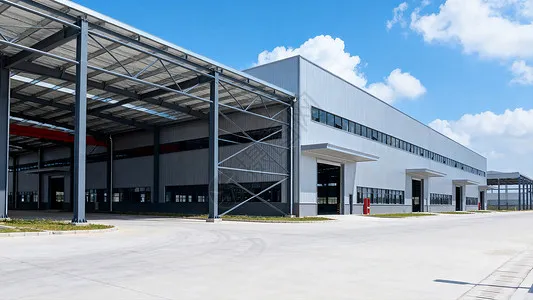
Bangunan kilang struktur kelulitelah diiktiraf secara meluas dalam kejuruteraan pembinaan kerana ia cepat dibina, ringan dalam berat sendiri, mempunyai prestasi seismik yang baik, dan mesra alam. Dalam reka bentuk bangunan perindustrian, mereka secara beransur-ansur menggantikan struktur konkrit bertetulang yang lebih berat.
Struktur keluli tidak digunakan di China untuk masa yang lama, dan reka bentuk dan teknik pembinaan terperinci mereka masih dibangunkan. Walaupun bangunan perindustrian struktur keluli menawarkan banyak kelebihan, keluli sebagai bahan juga mempunyai kelemahan-contohnya, rintangan api yang lemah dan kecenderungan untuk menghakis. Faktor-faktor ini mesti diambil kira semasa kedua-dua peringkat reka bentuk dan pembinaan.
I. Kelebihan Utama Bangunan Kilang Struktur Keluli
Seperti yang dinyatakan dalam ringkasan, kelebihan utamastruktur keluli bangunan perindustrianadalah seperti berikut. Pertama, dari segi kelajuan pembinaan: komponen keluli boleh dihasilkan secara besar-besaran di kilang; pembinaan adalah mudah dan pendirian adalah cepat, yang sangat memendekkan tempoh pembinaan. Kedua, dari segi berat diri: berat struktur bangunan boleh dikurangkan sebanyak kira-kira 30%; ini amat menjimatkan di tapak dengan kapasiti galas asas yang rendah atau keamatan benteng seismik yang tinggi, di mana ekonomi keseluruhannya lebih baik daripada sistem struktur konkrit bertetulang. Akhir sekali, dari segi perlindungan alam sekitar: struktur keluli tergolong dalam keluarga sistem bangunan hijau mesra alam; keluli itu sendiri adalah bahan berkekuatan tinggi, kecekapan tinggi dengan nilai kitar semula yang tinggi, dan ia tidak memerlukan acuan semasa pembinaan.
II. Kepentingan Reka Bentuk Lukisan
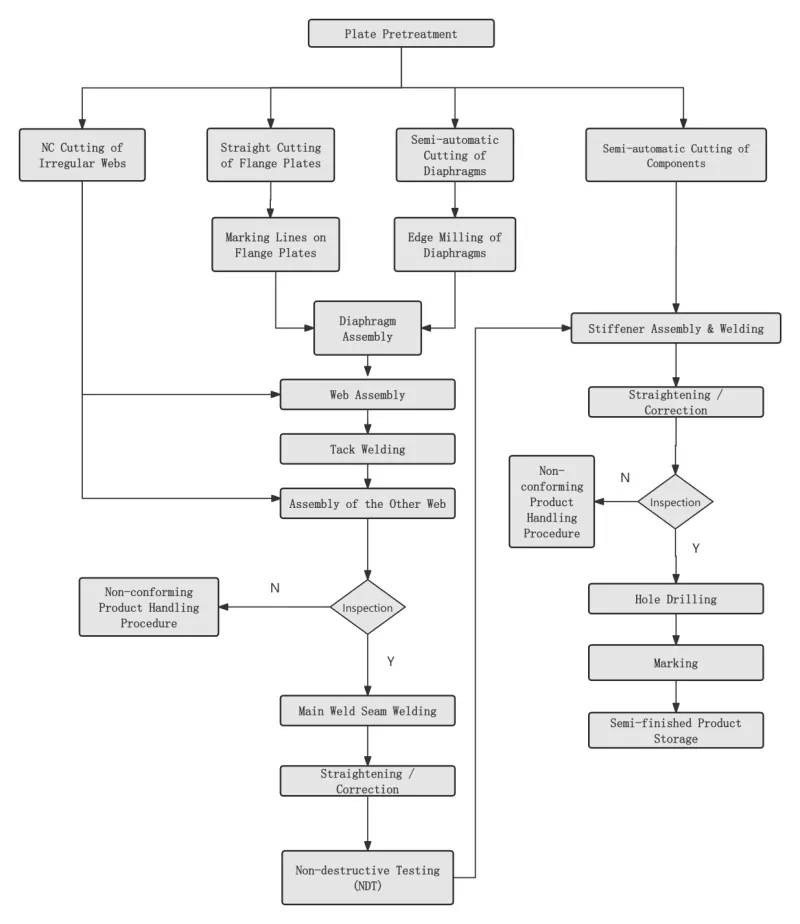
Lukisan adalah asas pembinaan dalam mana-mana projek. Semasa fasa reka bentuk bangunan perindustrian struktur keluli, juruteknik profesional unit pembinaan harus dianjurkan untuk menjalankan semakan lukisan bersama, menyemak lukisan untuk "ralat, ketinggalan, perlanggaran, dan kekurangan" supaya masalah diselesaikan sebelum pembinaan bermula dan kesan isu lukisan terhadap kualiti dan jadual dikekalkan pada tahap minimum. Untuk projek struktur keluli, reka bentuk organisasi pembinaan yang berasingan harus disediakan untuk peringkat fabrikasi dan peringkat pendirian; dokumen proses fabrikasi hendaklah meliputi piawaian kualiti dan keperluan teknikal setiap proses dan sub-item dalam peringkat fabrikasi, serta langkah-langkah khusus yang dipilih untuk memastikan kualiti produk.

III. Prinsip Reka Bentuk untuk Sistem Bracing
Untuk memastikan kelakuan spatial bangunan, meningkatkan kekukuhan keseluruhannya, menentang dan menghantar daya mendatar membujur, mengelakkan ubah bentuk yang berlebihan anggota, mengelakkan lengkokan anggota mampatan, dan menjamin kestabilan keseluruhan struktur, sistem pendakap yang boleh dipercayai harus disusun mengikut bentuk struktur bangunan, susun atur kren, peralatan bergetar, setiap zon dan ketinggian setiap bengkel. Setiap zon suhu hendaklah disediakan dengan sistem pendakap antara lajur yang stabil, disusun dalam penyelarasan dengan pendakap mendatar sisi bumbung. Kedudukan pendakap lajur bawah adalah faktor utama yang menentukan arah ubah bentuk membujur dan mempengaruhi jumlah tegasan haba; pendakap lajur bawah hendaklah diletakkan sedekat mungkin dengan bahagian tengah zon suhu, supaya anggota membujur seperti rasuk kren boleh mengembang dan mengecut dengan bebas ke arah kedua-dua hujung apabila suhu berubah. Apabila zon suhu pendek, satu set pendakap lajur bawah biasanya diletakkan di tengah. Walau bagaimanapun, apabila zon suhu lebih panjang daripada 150 m, dua set pendakap lajur bawah hendaklah dipasang di dalam zon untuk memastikan kekukuhan membujur; ia harus diletakkan dalam sepertiga tengah zon suhu sejauh mungkin, dan jarak pusat ke tengah antara kedua-dua set tidak boleh melebihi 72 m, untuk mengelakkan tekanan haba yang berlebihan.
IV. Perkara Utama untuk Reka Bentuk Seismik
Apabila menjalankan reka bentuk seismik bangunan perindustrian struktur keluli, perkara berikut perlu diberi perhatian. Pertama, dari segi susun atur umum, jisim dan kekakuan struktur harus diagihkan secara sama rata supaya bangunan dimuatkan secara seragam dan berubah bentuk dengan cara yang diselaraskan; kekakuan yang tidak sekata harus dielakkan, kerana ia mempunyai kesan yang tidak baik terhadap prestasi seismik. Untuk struktur melintang, bingkai tegar, atau bingkai di mana kekuda bumbung disambungkan dengan tegar ke lajur, harus diguna pakai, supaya dapat menggunakan sepenuhnya prestasi galas beban keluli dan mengurangkan ubah bentuk melintang. Kedua, bangunan struktur keluli biasanya gagal bukan kerana kekuatan anggota tidak mencukupi, tetapi kerana anggota gesper; oleh itu, sistem pendakap yang tersusun dengan baik yang menjamin kestabilan keseluruhan bangunan adalah amat penting. Akhirnya, di bawah tindakan gempa bumi, keletihan kitaran rendah berlaku, dan kesannya ke atas bangunan mesti dipertimbangkan dalam reka bentuk. Reka bentuk sambungan struktur harus memastikan bahawa kegagalan sambungan tidak berlaku sebelum bahagian penuh hasil anggota struktur; anggota hendaklah dibenarkan masuk ke peringkat plastik supaya mereka dapat menyerap tenaga seismik sepenuhnya dan mengembangkan kapasiti seismik mereka.
V. Kepentingan Reka Bentuk Rintangan Haba dan Api
Bangunan perindustrian struktur kelulimempunyai ketahanan api yang lemah. Apabila keluli dipanaskan melebihi 100 °C, kekuatan tegangannya berkurangan dan keplastikannya meningkat apabila suhu meningkat. Sekitar 250 °C, kekuatan tegangan keluli meningkat sedikit manakala keplastikannya berkurangan—fenomena yang dikenali sebagai kerapuhan biru. Di atas 250 °C, keluli mula menjalar. Pada kira-kira 500 °C, kekuatan keluli jatuh begitu rendah sehingga struktur keluli mungkin runtuh. Oleh itu, apabila suhu permukaan struktur keluli melebihi 150 °C, penebat haba dan reka bentuk perlindungan kebakaran mesti disediakan (biasanya dicapai dengan menggunakan salutan tahan panas, pelindung kebakaran).
Dalam pembinaanstruktur keluli bangunan perindustrian, banyak masalah praktikal timbul; di sini kita hanya menganalisis yang paling menonjol.
VI. Memasukkan Bolt Anchor Semasa Pembinaan
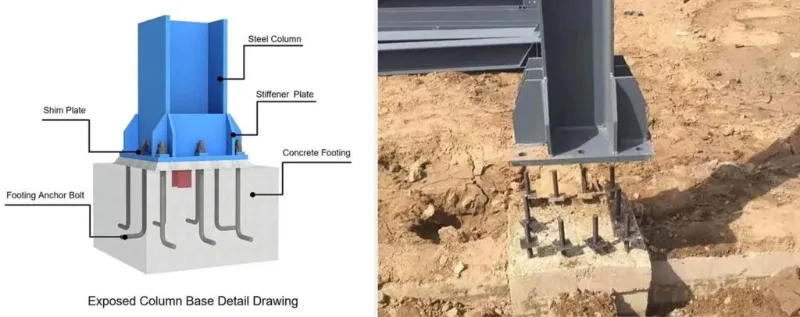
Boleh dikatakan sama ada bolt penambat dipasang dengan kukuh adalah asas kepada kestabilan bangunan perindustrian struktur keluli. Ketepatan bolt anchor secara langsung mempengaruhi kedudukan struktur keluli. Bolt penambat mesti dibenamkan dengan ketepatan yang ketat: sisihan paksi ±2.0 mm, dan ketinggian ±5.0 mm. Sebelum memasang bolt penambat lajur, unjurkan setiap paksi rangkaian kawalan mendatar ke permukaan atas asas lajur dan tutup gelung, untuk menjamin ketepatan pemasangan bolt; kemudian tandakan tepi luar lajur mengikut paksi. Setelah rangka sokongan (shoring) untuk bolt penambat lajur didirikan, pindahkan ketinggian yang diperlukan ke rangka tiub keluli.
VII. Langkah Berjaga-jaga Semasa Mengangkat
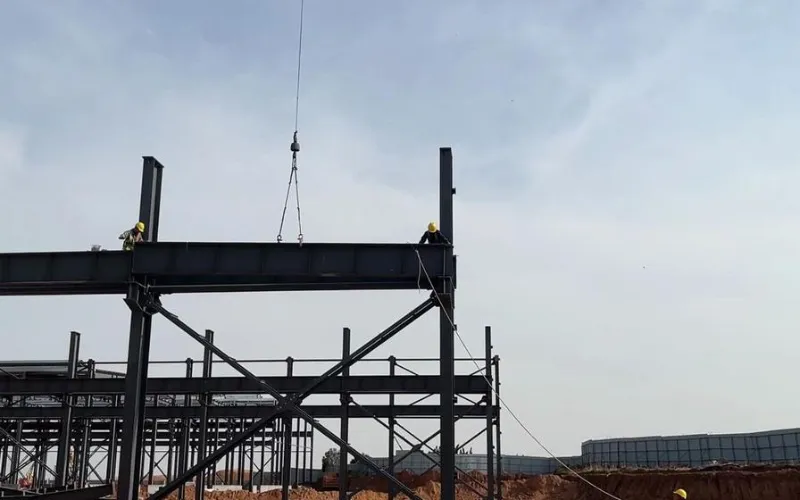
Langkah berjaga-jaga utama adalah seperti berikut. Mula-mula, tandakan garis tengah silang pada plat asas kaki lajur dan garis tengah bolt penambat, dan bersihkan lubang ricih di dasar lajur; selepas tiang keluli berada dalam kedudukan, laraskan ketinggiannya dan ketatkan nat. Kedua, selepas tiang keluli di satu kawasan didirikan, pasangkan batang pengikat (anggota penyambung), untuk memastikan kestabilan keseluruhan tiang dan mengelakkannya daripada berubah bentuk apabila rasuk keluli dinaikkan. Akhir sekali, angkat rasuk keluli: sambungkan sepasang rasuk di udara dan lakukan pengetatan awal bolt berkekuatan tinggi; rasuk pertama hendaklah diikat dengan empat wayar lelaki untuk mengelakkannya daripada condong ke satu sisi.
VIII. Kesukaran dalam Memasang Sistem Rasuk Kren
Semasa pembinaan, rasuk kren mesti dipasang dengan ketat dari teluk dengan tiang, mengikut spesifikasi. Setelah pendakap antara lajur dipasang dan disambungkan, ia membentuk unit kekakuan ruang yang agak stabil; memasang dari teluk ini adalah lebih selamat dan juga memastikan bahawa pendirian rasuk kren tidak menjejaskan menegak tiang. Semasa pemasangan, plat shim hendaklah diletakkan di bawah rasuk kren dengan sisihan bahagian hujung yang besar; shim ini mesti dikimpal pada tempatnya selepas sistem rasuk kren telah dilaraskan, dan rasuk hendaklah diselaraskan dengan tepat terhadap garisan kedudukan yang telah ditetapkan. Sistem brek hendaklah disambungkan secara rasmi hanya selepas rasuk kren dilaraskan dan diperbaiki. Apabila plat brek disambungkan ke rasuk kren dengan bolt berkekuatan tinggi dan ke kekuda tambahan dengan mengimpal, urutan itu penting: mula-mula sambungkan plat brek ke rasuk kren dengan bolt berkekuatan tinggi dan lakukan pengetatan awal; kemudian laraskan kekuda tambahan, pasang-kimpal pada plat brek, dan lakukan pengetatan akhir bolt berkekuatan tinggi; akhirnya, kimpal plat brek pada kekuda tambahan. Kedua-dua pengetatan bolt berkekuatan tinggi dan kimpalan plat brek hendaklah diteruskan dari tengah setiap plat ke arah kedua-dua tepi, untuk mengurangkan tekanan dalaman dalam plat.
IX. Susun Komponen Keluli
Untuk membuat pendirian lebih mudah, komponen keluli harus disusun dengan cara yang munasabah selepas ia tiba di tapak. Prinsipnya ialah: komponen yang diperlukan segera untuk pendirian hendaklah disusun terus di tapak, mengikut urutan pengangkatan—yang perlu dinaikkan dahulu naik ke atas, dan yang akan dinaikkan kemudian turun ke bawah; komponen yang tidak diperlukan segera hendaklah disimpan sementara di luar tapak. Apabila menyusun, simpan lajur dan rasuk berasingan, dan susunnya mengikut paksi. Tempat penyimpanan hendaklah diuruskan oleh kakitangan yang ditetapkan; komponen hendaklah dikira dengan keperluan bekalan dan senarai penghantaran, dan rekod hendaklah difailkan. Anggota keratan H mesti disimpan tegak, jangan sekali-kali rata. Setiap komponen mesti disokong pada sekurang-kurangnya dua mata; mata sokongan hendaklah terletak kira-kira satu pertujuh daripada rentang dari hujung ahli. Apabila menyusun dalam lapisan, tidak lebih daripada tiga lapisan dibenarkan; blok kayu mesti diletakkan dengan betul di antara lapisan untuk memastikan ia sama rata, dan titik sokongan mesti diselaraskan secara menegak.
Berita Berkaitan
- Bagaimana Memilih Saiz yang Sesuai untuk Pembinaan Stabil Kuda Rangka Keluli?
- Pemasangan Struktur Keluli Di Tapak + Aliran Kerja Pembinaan Pengangkat Bersepadu + Pertimbangan Utama
- Mengapa Memilih Binaan Rumah Rangka Keluli Prefab Dua Lapisan untuk Kehidupan Moden?
- Bagaimanakah Pembinaan Kandang Ayam Struktur Keluli Dapat Meningkatkan Pengurusan Ladang Ayam?
- Bangunan Perindustrian "Gaya Lokomotif": Sekiranya Pejabat 3 Tingkat Besi atau Konkrit?
- Bagaimana Rumah Kontena Dibina? Bagaimana untuk Memasang Kabin Anda?
Tinggalkan saya mesej