Malay
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Aliran Pemprosesan Lajur Struktur Keluli EIHE & Pencapaian Aplikasi Kejuruteraan
I. Lukisan susun atur am
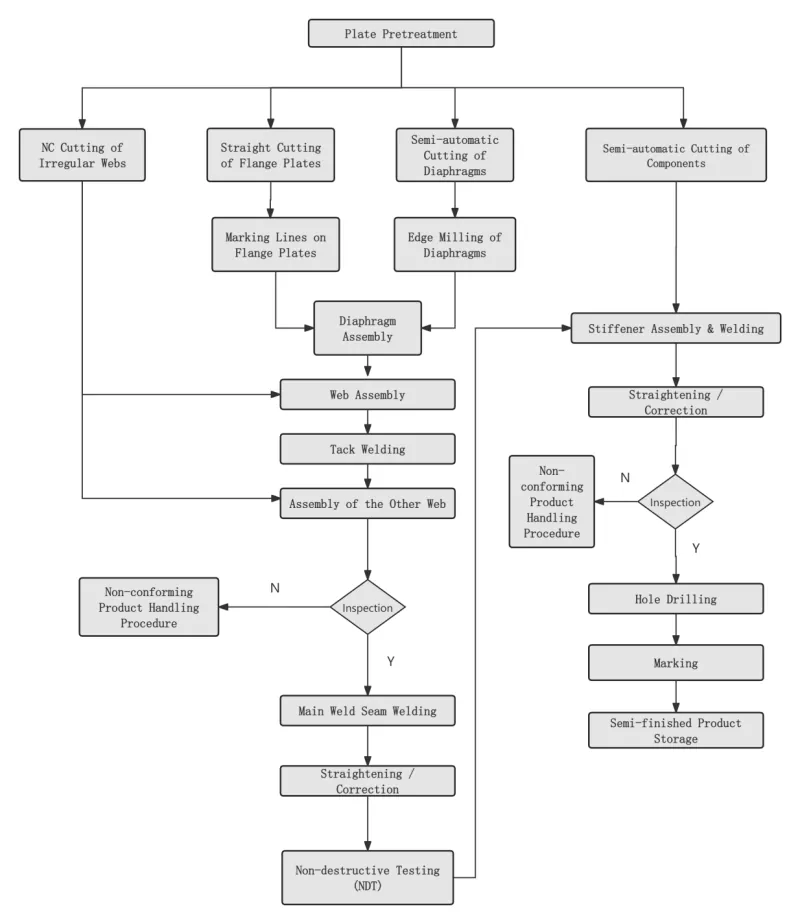
Ⅱ. Proses Utama
|
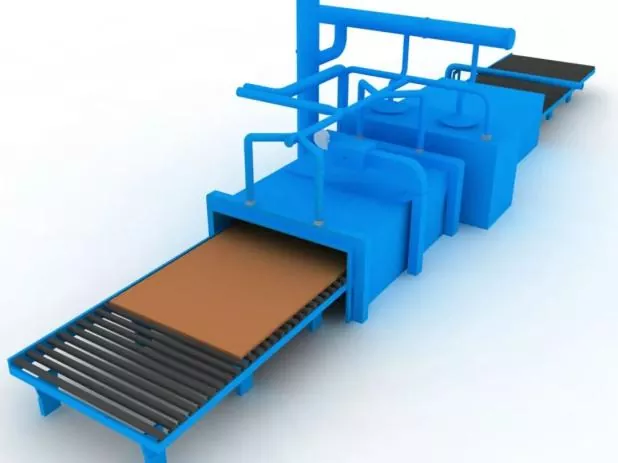
Langkah 1 Prarawatan Permukaan Plat Keluli |
Dijalankan mengikut keperluan reka bentuk atau proses sebelum pengosongan plat keluli. |
|
|
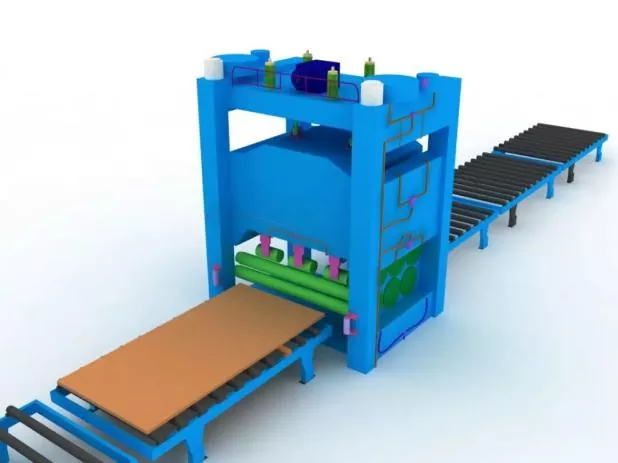
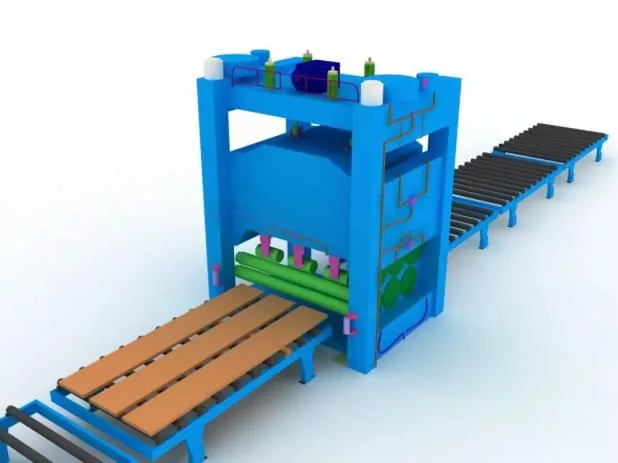
Langkah 2 Pelurus Plat Keluli |
Meluruskan keseluruhan hendaklah dilakukan selepas prarawatan plat keluli untuk memastikan ketepatan mengosongkan dan melegakan tekanan baki dalaman plat keluli. |
|
|
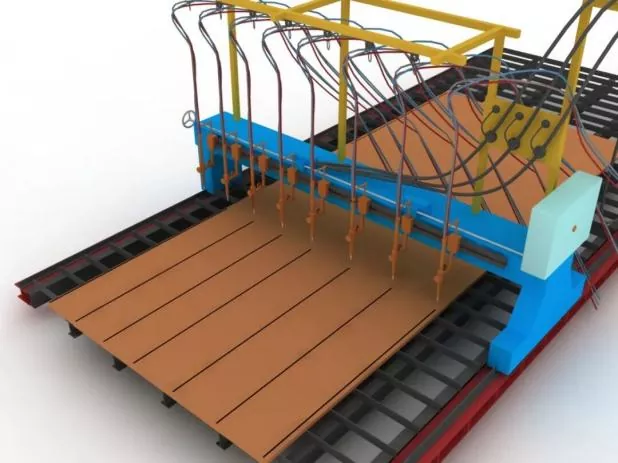
Langkah 3 Pemotongan dan Pengosongan Bahagian |
Sebelum memotong, laraskan mesin pemotong, sahkan model muncung, dan periksa kestabilan tekanan udara. |
|
|
Semasa memotong, panaskan jahitan pemotongan plat keluli terlebih dahulu, dan kawal kelajuan pemotongan dengan ketat. |
||
|
Langkah 4 Pelurusan Bahagian Kedua |
Dilakukan selepas pengosongan plat keluli untuk memastikan ketepatan pemasangan dan mengurangkan tekanan baki dalaman plat keluli. |
|
|
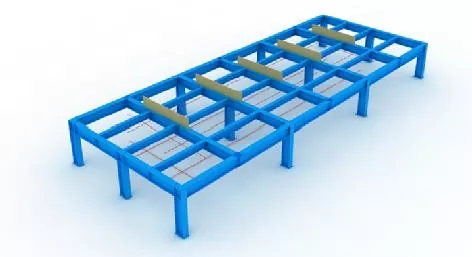
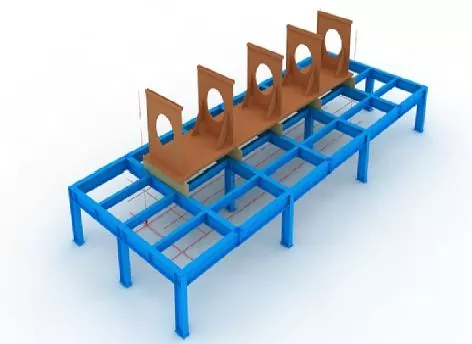
Langkah 5 Tetapan Jig dan Garisan Reka Letak |
Sebelum pemasangan, garisan susun atur dan jig hendaklah ditetapkan terlebih dahulu. |
|
|
Semasa pemasangan jig, paras mendatar bukaan atas mesti dipastikan, dan ketegaran dan kekuatan yang mencukupi hendaklah dijamin. |
||
|
Semua jig dan garisan susun atur hanya boleh digunakan selepas diperiksa dan diluluskan oleh kakitangan yang ditetapkan. |
||
|
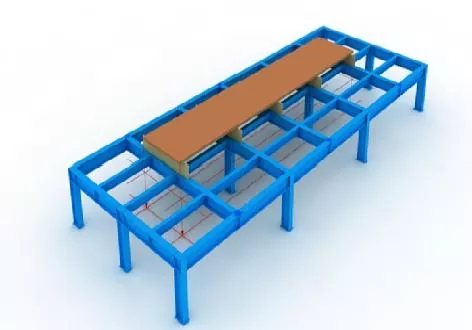
Langkah 6 Kedudukan Panel Bawah |
Diposisikan dengan tepat oleh plumb bob dan garisan susun atur. |
|
|
Langkah 7 Pemasangan Diafragma |
Sebelum pemasangan diafragma, tandakan garisan kedudukan pada panel bawah, dan keluarkan karat terapung pada kedua-dua belah garisan dengan roda pengisar. |
|
|
Selepas diafragma didirikan, betulkan dengan kimpalan jelujur. |
||
|
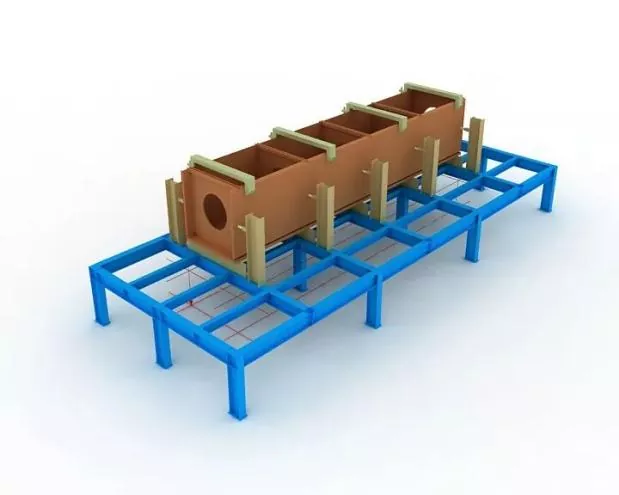
Langkah 8 Perhimpunan Web |
Selepas web dipasang dan layak, bicu ketat pada diafragma dengan bicu, kemudian betulkan dengan kimpalan jelujur.
|
|
|
Langkah 9 Perhimpunan Panel Atas |
Selesaikan kedudukan tepat panel atas dengan plumb bob, kemudian betulkan dengan kimpalan jelujur. |
|
|
Langkah 10 Kimpalan Elektroslag Diafragma |
Kimpalan elektroslag satu sisi digunakan untuk diafragma. |
|
|
Lengan tembaga untuk permulaan dan pemadaman arka hendaklah dipasang pada bukaan atas dan bawah lubang kimpalan elektroslag semasa mengimpal. |
||
|
Arus dan voltan kimpalan hendaklah dikawal dengan ketat sepanjang proses kimpalan, dan perhatian harus diberikan untuk memerhatikan perubahan warna kawasan kimpalan elektroslag pada web. |
||
|
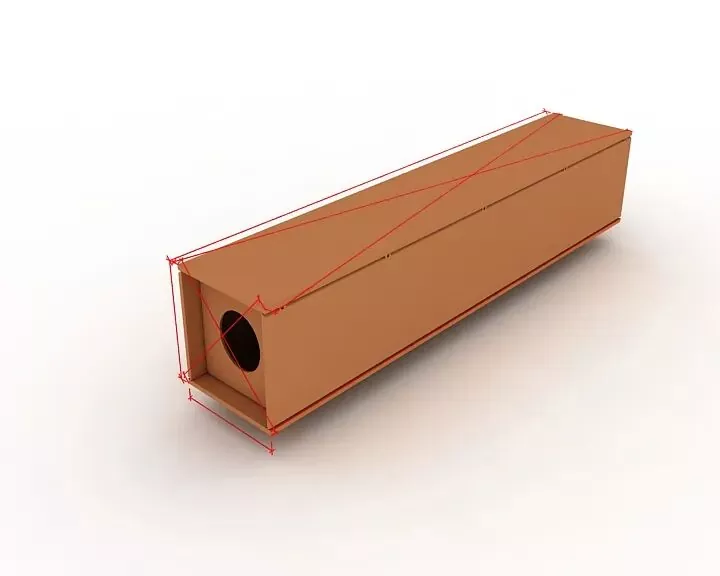
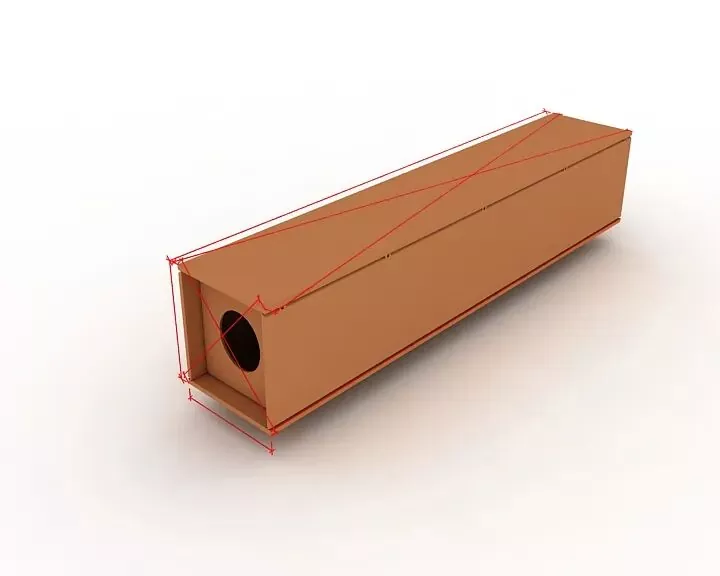
Langkah 11 Pemeriksaan Keseluruhan |
Semasa pemeriksaan, fokus pada menyemak sama ada panjang komponen, dimensi pepenjuru dan dimensi bahagian hujung memenuhi keperluan reka bentuk dan spesifikasi, dan betulkan semua bahagian yang tidak bertoleransi. |
|
|
Langkah 12 Tamatkan Pengilangan |
Kisar muka hujung selepas pemasangan dan kimpalan. |
|
|
Menjamin kerataan anggota dan keselarian antara muka hujung dan pemotong penggilingan. |
||
|
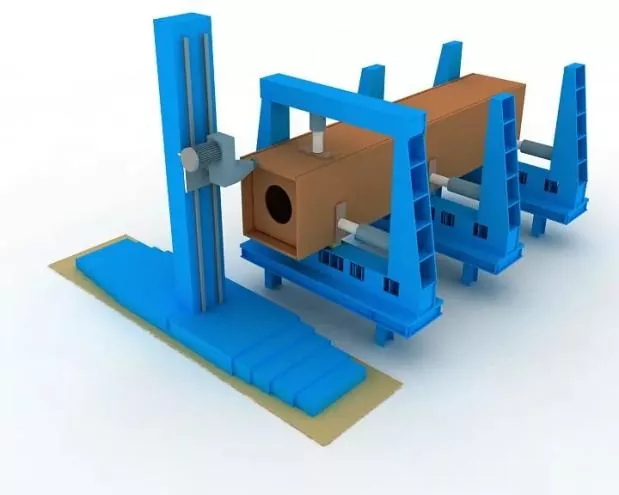
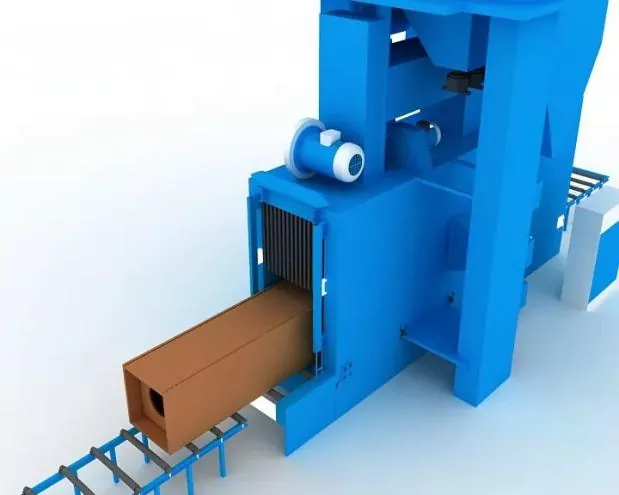
Langkah 13 Letupan Pasir dan Pembuangan Karat |
Selesaikan penyingkiran karat dengan letupan pasir seperti yang diperlukan selepas kimpalan, kemudian pindahkan ke pembinaan salutan. |
|

Ⅲ. Spesifikasi untuk Pemasangan, Kedudukan dan Kimpalan
|
Ketepatan pemasangan |
Semasa perhimpunan: ● Penghalang yang sesuai hendaklah diguna pakai untuk mengawal ubah bentuk kimpalan. ● Elaun pengecutan kimpalan dan ubah bentuk songsang yang munasabah hendaklah dikhaskan untuk mengawal dimensi komponen dan memastikan bentuk yang betul. |
|
Penyimpangan yang dibenarkan untuk fabrikasi dan pemasangan sambungan yang dikimpal, serta toleransi dimensi komponen struktur, hendaklah mematuhi keperluan Kod Penerimaan Kualiti Pembinaan Struktur Keluli(GB 50205). |
|
|
Kimpalan kedudukan pemasangan |
Ia hendaklah dilaksanakan dengan kimpalan arka logam gas wayar pepejal separa automatik (GMAW). |
|
Jurukimpal |
Jurukimpal yang terlibat dalam kimpalan paku pemasangan hendaklah memegang sijil kelayakan sepadan yang dinyatakan dalam Spesifikasi Teknikal untuk Kimpalan Struktur Keluli Bangunan(JGJ81). |
|
Kedudukan kimpalan tack |
Kedudukan kimpalan paku: Kimpalan paku hendaklah mengelakkan permulaan dan penghujung kimpalan formal, dan tidak boleh diletakkan pada penjuru, tepi, hujung dan kawasan kritikal lain yang terdedah kepada kecacatan struktur dan mutu kerja. |
|
Untuk sendi-T, kimpalan jelujur: Hendaklah dilakukan secara simetri pada kedua-dua belah; Sementara itu, kimpalan jelujur di dalam alur hendaklah dielakkan seboleh-bolehnya. Untuk kimpalan alur penembusan penuh: Kimpalan tack hendaklah dilakukan pada alur untuk mencungkil belakang, cth., Mencungkil belakang. |
|
|
Kedudukan pemasangan dan kimpalan plat sokongan kimpalan serta plat larian dan larian hendaklah mematuhi piawaian yang berkaitan |
|
|
Bahan kimpalan |
Bahan kimpalan yang digunakan untuk pemasangan dan kimpalan jelujur hendaklah konsisten dengan bahan kimpalan formal, iaitu, bahan kimpalan yang sama seperti dalam kimpalan rasmi hendaklah diguna pakai. |
|
Untuk kimpalan pemasangan antara keluli berkekuatan tinggi dan keluli berkekuatan rendah, bahan kimpalan hendaklah dipilih mengikut gred keluli berkekuatan rendah. |
Berita Berkaitan
- Ucapan Hari Kebangsaan daripada Eihe Steel Structure
- Pengangkatan Pertama yang Berjaya! Projek Morocco Asia Pasifik yang Dilaksanakan oleh Eihe Steel
- Pembaharuan Kelayakan Diluluskan! Eihe Makin Meluaskan Jejak Pasaran Global
- Penghantaran Struktur Keluli EHSS untuk Lapangan Terbang & Stesen
- Fokus pada Pembangunan Global: Persatuan Industri Struktur Keluli Shandong Berjaya Mengadakan Persidangan Pertukaran Pengalaman mengenai Pengantarabangsaan Perindustrian
- EHSS Semata-mata Menjadi Hos Forum Pembangunan Berkualiti Tinggi Struktur Keluli Shandong Ke-8 & Persidangan Tahunan SSSIA 2026 di Qingdao dengan Kejayaan Penuh
Tinggalkan saya mesej