Malay
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Keliru Mengenai Anti-Kakisan Struktur Keluli? Pilihan Standard & Garis Panduan Pemilihan
Struktur kelulianti-karat adalah penting untuk memanjangkan hayat perkhidmatan bangunan. Skim perlindungan kakisan berbeza-beza mengikut persekitaran semula jadi dan perkhidmatan yang berbeza. Penilaian menyeluruh hendaklah dijalankan untuk kedua-dua penyediaan permukaan dan langkah-langkah anti-karat untuk mengurangkan kos pembinaan awal dan memanjangkan jangka hayat bangunan.
Semua jenis bangunan tertakluk kepada kesan persekitaran yang menghakis, yang dikelaskan ke dalam kategori kakisan yang berbeza berdasarkan keadaan perkhidmatan.
|
Kategori Kakisan |
Persekitaran Biasa |
|
C2 (Rendah) |
Kawasan pedalaman yang kering, gudang yang tidak dipanaskan |
|
C3 (Sederhana) |
Zon perindustrian bandar, kilang am |
|
C4 (Tinggi) |
Loji kimia, kawasan perindustrian pantai |
|
C5 (Sangat Tinggi) |
Zon perindustrian dengan kelembapan tinggi, kawasan pantai luar pesisir |
Skim anti-karat yang berbeza hendaklah dipilih untuk menghadapi pelbagai persekitaran yang menghakis. Tidak kira penyelesaian mana yang diterima pakai, penyediaan permukaan meletakkan asas perlindungan kakisan dan menentukan sama ada salutan pelindung boleh berfungsi seperti yang direka bentuk. Secara umum, letupan pasir atau letupan pukulan digunakan untuk penyingkiran karat bengkel struktur keluli, dengan gred kebersihan minimum Sa2.5, ditakrifkan sebagai pembersihan letupan yang sangat teliti. Di samping itu, gred karat asal substrat keluli hendaklah diambil kira. Bahan mentah yang tidak memenuhi piawaian yang diperlukan walaupun selepas rawatan permukaan hendaklah diganti atau dibuang.
|
Dimensi |
Letupan Tembakan |
Peletupan pasir |
Peening Blasting |
|
Prinsip Kerja |
Kaedah kuasa mekanikal |
Kaedah kuasa pneumatik |
Kaedah kuasa pneumatik |
|
Kecekapan |
tinggi |
Agak rendah |
Lebih rendah daripada letupan tembakan |
|
kos |
Pelaburan awal yang tinggi, kos jangka panjang yang rendah |
Kos permulaan rendah, kos buruh tinggi |
Antara letupan tembakan dan letupan pasir |
|
Prestasi Alam Sekitar |
Dikendalikan dalam ruang tertutup |
Terdedah kepada penjanaan habuk besar-besaran |
Lebih baik daripada sandblasting |
|
Fleksibiliti |
Bintik buta wujud |
Sesuai untuk komponen kompleks |
Sesuai untuk komponen kompleks kecil |
|
Senario Aplikasi |
Prarawatan bahan kerja |
Komponen siap |
Pengukuhan permukaan, komponen kompleks kecil |
Setelah selesai penyediaan permukaan, langkah seterusnya ialah memilih sistem anti-karat. Pengecatan semburan dan galvanizing hot-dip adalah dua penyelesaian arus perdana. Selain itu, beberapa kaedah anti-karat matang yang terbukti telah digunakan secara meluas dalam projek praktikal:
(1) Keluli luluhawa pada asasnya menangani isu-isu kakisan, terpakai kepada separa luarstruktur keluli, namun dengan kelemahan kos yang tinggi dan penampilan yang buruk.
(2) Penyemburan haba (semburan aluminium / semburan zink) memberikan prestasi yang setara dengan galvanizing hot-dip dan menampilkan kebolehsuaian yang lebih baik kepada dimensi komponen, sesuai untuk anggota keluli khas dan persekitaran yang sangat menghakis.
(3) Perlindungan katodik bergantung pada prinsip anti-karat elektrokimia, terutamanya digunakan pada struktur keluli yang tenggelam di bawah air atau tertimbus di bawah tanah. Sistem perlindungan komposit yang inovatif berfungsi sebagai pilihan alternatif melangkaui penyelesaian konvensional, seperti salutan anti-karat dan tahan api bersepadu dan salutan anti-karat tugas berat graphene.
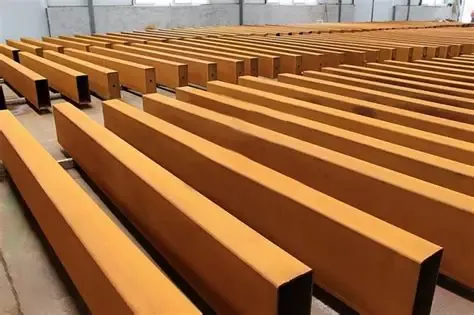
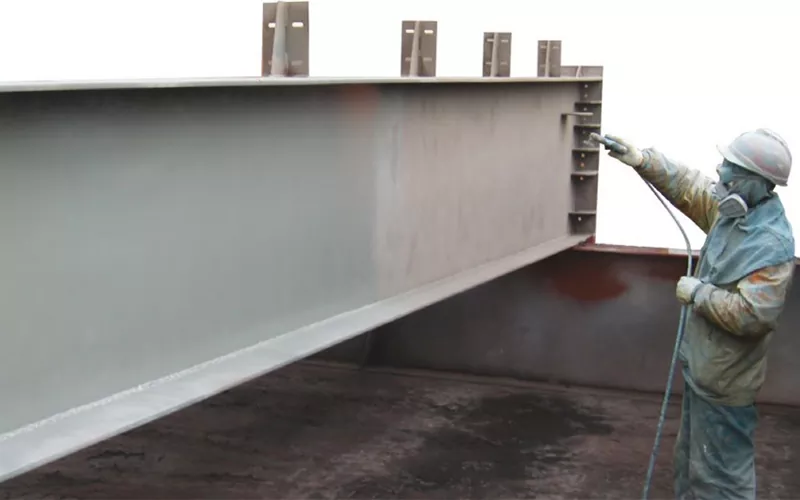
Sistem Salutan Semburan Berbilang Lapisan
Sistem anti-karat salutan semburan untuk struktur keluli membina salutan pelindung berbilang lapisan pada permukaan komponen dengan fungsi yang berbeza, yang kebanyakannya dibahagikan kepada tiga lapisan: primer, lapisan pertengahan dan lapisan atas. Primer berfungsi untuk lekatan dan perlindungan karat. Primer yang kaya dengan zink epoksi dengan kandungan zink tidak kurang daripada 70% biasanya digunakan. Primer yang kaya dengan zink bukan organik adalah alternatif, namun ketebalan filem keringnya memerlukan kawalan yang ketat. Lapisan perantaraan oksida besi mika epoksi digunakan untuk lapisan perantaraan, dan lapisan atas poliuretana alifatik atau lapisan atas fluorokarbon digunakan sebagai kot penamat. Semua prosedur sistem penyemburan hendaklah diselesaikan di kilang yang sama untuk memastikan mutu kerja yang stabil dan prestasi anti-karat yang boleh dipercayai.
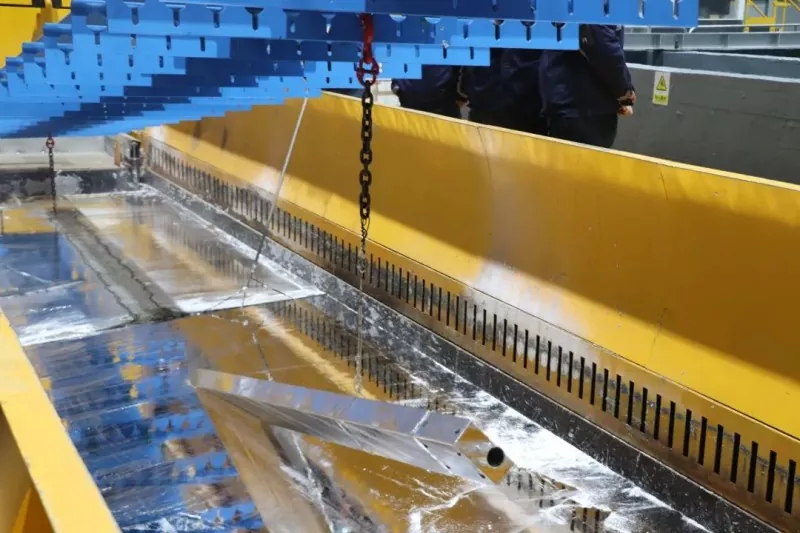
Galvanizing
Galvanizing dibahagikan kepada galvanizing hot-dip dan electro-galvanizing (galvanizing biasa). Galvanisasi celup panas (nama penuh: galvanisasi celup panas) membentuk salutan zink pelindung dengan merendam keluli ke dalam tab mandi zink cair. Ia mempunyai lapisan zink tebal antara 65μm hingga 200μm. Dengan rintangan kakisan yang luar biasa, hayat perkhidmatan yang panjang, lekatan yang kukuh dan proses yang mudah, ia mempunyai kelemahan penampilan biasa-biasa sahaja dan sesuai untuk komponen struktur berskala besar. Electro-galvanizing mendapan salutan zink berdasarkan prinsip elektrolisis. Lapisan zinknya agak nipis, biasanya 20μm hingga 30μm. Ia mempunyai kesan hiasan yang baik namun proses pengeluaran yang rumit, yang boleh digunakan pada bahagian ketepatan kecil atau struktur yang memerlukan perlindungan anti-karat ringan.
Perlindungan kakisan untukbengkel struktur kelulibermula dengan mengesahkan kategori kakisan persekitaran operasi, melengkapkan penyediaan permukaan yang layak dan memilih penyelesaian anti-karat yang sesuai. Sebagai pengeluar struktur keluli profesional, EHSS mempunyai penguasaan mendalam terhadap semua proses anti-karat dan boleh membantu anda dalam memilih sistem perlindungan kakisan yang menjimatkan kos dan kecekapan tinggi.
Berita Berkaitan
- Bagaimana Memilih Saiz yang Sesuai untuk Pembinaan Stabil Kuda Rangka Keluli?
- Pemasangan Struktur Keluli Di Tapak + Aliran Kerja Pembinaan Pengangkat Bersepadu + Pertimbangan Utama
- Mengapa Memilih Binaan Rumah Rangka Keluli Prefab Dua Lapisan untuk Kehidupan Moden?
- Sembilan Perkara Utama untuk Reka Bentuk dan Pembinaan Bangunan Kilang Struktur Keluli
- Bagaimanakah Pembinaan Kandang Ayam Struktur Keluli Dapat Meningkatkan Pengurusan Ladang Ayam?
- Bangunan Perindustrian "Gaya Lokomotif": Sekiranya Pejabat 3 Tingkat Besi atau Konkrit?
Tinggalkan saya mesej